 Inglese
 中文简体
Guida alla macchina di laminazione in PVC: laminazione della pellicola roll-to-roll, passo dopo passo
Chiedi a dieci persone nel settore delle pellicole decorative cosa fa una macchina laminatrice per PVC e otterrai almeno tre risposte diverse. Qualcuno descriverà una pressa piana che riveste i pannelli MDF con un foglio di PVC. Qualcun altro immaginerà una linea roll-to-roll in cui la pellicola stampata viene unita a un supporto e goffrata in un unico passaggio. Un terzo parlerà di una linea composita multistrato che unisce due o tre film senza utilizzare una goccia di adesivo.
Hanno tutti ragione, tra le proprie quattro mura. La confusione non riguarda realmente il vocabolario. Riguarda la posizione della macchina nello stabilimento e le prestazioni previste alla fine del turno. Dal nostro lato del settore, avendo costruito attrezzature per la decorazione a Hangzhou dal 1999, abbiamo osservato la stessa conversazione svolgersi in dozzine di fabbriche. Questa guida illustra cosa fanno effettivamente queste linee, come le stazioni si incastrano e le domande che vale la pena porre prima di approvare una specifica.
Cosa viene effettivamente chiesto di fare alla macchina
Eliminando il linguaggio del marketing, una linea di laminazione avrà tre compiti. Il primo è il legame: riunire due o più reti e assicurarsi che rimangano insieme attraverso il taglio, la pressatura e gli anni di servizio. Il secondo è la superficie: conferire una texture, un livello di lucentezza o una pelle protettiva che la pellicola stampata da sola non può fornire. Il terzo è la consistenza: mantenere spessore, tensione e colore su un rotolo che può funzionare per ore.
Tutto il resto, il PLC, l'HMI, la gestione automatizzata dei rotoli, esiste per servire questi tre risultati. Quando una linea delude, non è quasi mai perché il sistema di controllo era troppo semplice. Ciò è dovuto al fatto che uno di questi tre lavori era sottospecificato in fase di preventivo.
La laminazione dei fogli e il roll-to-roll sono cose diverse
I risultati della ricerca per questo argomento tendono a mescolare due famiglie di macchine molto diverse, quindi vale la pena separarle presto.
I laminatori per fogli prendono un pannello rigido, sia esso MDF, compensato, truciolare o schiuma, e applicano un foglio di PVC su una o entrambe le facce utilizzando un adesivo o una pellicola termica. L'output è un pannello finito. I tempi di ciclo sono misurati in secondi o minuti per pannello e l'operatore gestisce pile anziché rotoli.
I laminatori roll-to-roll funzionano con nastri continui. La pellicola stampata in PVC, PP o PET viene combinata con uno strato di supporto, uno strato protettivo opzionale e talvolta uno strato intermedio metallico o espanso, quindi goffrata e riavvolta. Il risultato è un rotolo di pellicola decorativa che verrà successivamente venduto a una fabbrica di pannelli, a un produttore di pavimenti o a un produttore di componenti per mobili. Se la vostra azienda stampa e rifinisce pellicole, questa è la famiglia in cui fate acquisti e le specifiche che contano sono la larghezza della bobina, la stabilità della tensione e il controllo termico piuttosto che il tempo del ciclo di stampa.
Dentro la linea, stazione per stazione
La sequenza seguente è tipica di una linea composita di pellicole decorative. Le configurazioni reali cambiano a seconda del numero di strati e della necessità di un rivestimento o di una pelle protettiva.
| Stazione | Funzione | Nota pratica |
|---|---|---|
| Rilassamento principale | Alimenta il nastro stampato a tensione controllata | I diametri maggiori riducono la frequenza di giunzione su lunghe tirature |
| Rilassamento secondario | Alimenta la pellicola di supporto, protettiva o interstrato | Due o tre svolgimenti sono comuni sulle linee composite |
| Preriscaldare | Porta i nastri alla temperatura di saldatura in modo uniforme | Il riscaldamento irregolare si manifesta con un'adesione irregolare |
| Nip composito | Comprime insieme gli strati sotto pressione controllata | La corona di rotolamento e il parallelismo contano più della stazza |
| Goffratura | Conferisce texture, opaca o lucida, o un motivo registrato | Il tempo di cambio rotolo determina il mix di prodotti |
| Raffreddamento | Imposta la trama prima del riavvolgimento | Le scorciatoie qui causano il blocco del rotolo finito |
| Riavvolgi | Tende e avvolge il composito finito | Il controllo della tensione del cono impedisce il telescopio |
Il percorso senza colla e perché è importante
Le linee composite tradizionali si basano su uno strato adesivo tra le anime. Funziona, è familiare e per molti prodotti rimane la risposta giusta. Ma l’approccio senza colla, in cui gli strati sono uniti solo tramite calore e pressione, sta guadagnando terreno per ragioni pratiche piuttosto che alla moda.
La rimozione dell'adesivo elimina una fonte di opacità, una fonte di manipolazione del solvente e una fonte di delaminazione quando l'adesivo invecchia in modo diverso dalle pellicole circostanti. Semplifica anche l'elenco dei materiali, che è importante quando i clienti iniziano a chiedere di cosa è fatto un film.
 Goffratrice composita senza colla multistrato in PVC MGFH-1650D-3 Una macchina per goffratura composita in PVC a 2 o 3 strati che incolla senza adesivo e aggiunge un rivestimento posteriore, adatta ai produttori di carta decorativa che evitano difetti legati all'adesivo. Visualizza il prodotto →
Nelle macchine così configurate, nello stesso passaggio viene incollata una struttura a 2-3 strati senza adesivo, poi goffrata e, dove necessario, rivestita di protezione. La difficoltà progettuale risiede nell'uniformità della temperatura lungo il nastro e nel mantenere costante la pressione del punto di contatto quando i diametri dei rulli cambiano durante il percorso. Se li prendi bene, il processo sarà straordinariamente stabile; sbagliali e lo vedrai immediatamente come segni di onde o arricciature dei bordi.
Decidere dove posizionare il laminatore nel tuo impianto
La plastificatrice raramente è la prima macchina nella catena del valore e trattarla come un acquisto isolato è un errore comune. Nella maggior parte delle operazioni relative alle pellicole decorative la sequenza è: stampa, quindi composizione e rilievo, quindi ispezione e riavvolgimento.
Ciò significa che il laminatore eredita tutto ciò che è stato prodotto dalla macchina da stampa. Se il nastro stampato arriva con una deriva del registro o con un'asciugatura incoerente, nessuna quantità di pressione di contatto potrà fissare il rotolo finito. Ecco perché, quando discutiamo di una linea con i clienti, solitamente partiamo a monte. A Macchina da stampa per pellicole decorative in PVC con l'azionamento elettronico stabile dell'albero e l'asciugatura controllata, il laminatore fornisce un input pulito e l'intera linea diventa più facile da regolare.
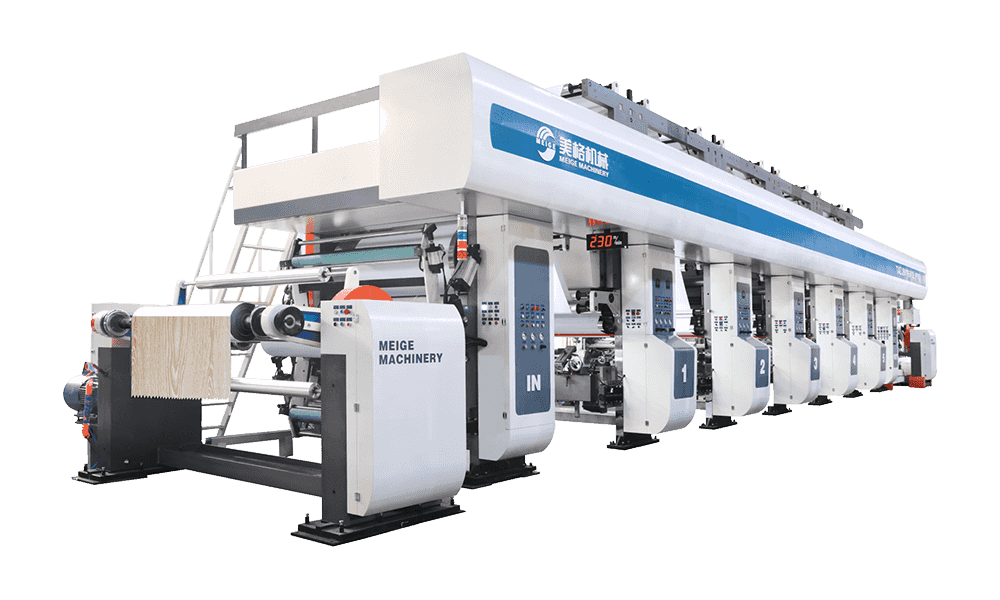 S.TAZJ501650 PL800 Macchina da stampa rotocalco in PVC da 4 piedi Una stampante rotocalco in PVC ad alta velocità per pellicole decorative e da pavimento, con stampa servosincrona e ampia capacità del rotolo, che offre ai laminatori una bobina stampata più pulita. Visualizza il prodotto →
Il lato a valle merita la stessa attenzione. Le apparecchiature di ispezione e riavvolgimento rilevano segni di giunzione, difetti superficiali e difetti di tensione prima che la bobina raggiunga il cliente, ed è molto più economico individuare questi problemi nel proprio impianto che nella linea di stampa di qualcun altro.
 Macchina per l'ispezione del riavvolgimento di grandi dimensioni MF-1950-2250 Una macchina di ispezione e ribobinatura di ampia larghezza con funzioni di rifilatura, correzione automatica e confezionamento, utile per individuare difetti e difetti di tensione prima che i rotoli raggiungano i clienti. Visualizza il prodotto →
Specifiche che vale la pena definire in anticipo
La maggior parte dei dibattiti sulle specifiche si riducono a una manciata di variabili. Annotarli prima di parlare con qualsiasi fornitore ti farà risparmiare settimane dopo.
- Larghezza della bobina e intervallo di larghezze che ci si aspetta realmente nell'arco di cinque anni, non solo oggi
- Conteggio degli strati e se un rivestimento o una pelle protettiva fanno parte del piano di prodotto
- Velocità della linea allo spessore normale della pellicola, non alla cifra di una brochure
- Inventario dei rulli di goffratura e tempi di cambio formato, perché la varietà delle texture è il luogo in cui di solito risiede il margine
- Architettura di controllo della tensione, in particolare tensione rastremata al riavvolgimento
- Capacità di raffreddamento relativa alle velocità che intendi effettivamente percorrere
- Spazio disponibile, requisiti di fondazione e alimentazione
Aiuta anche pensare all’operatore, non solo al prodotto. Una linea facile da infilare, facile da pulire e facile da vedere verrà gestita meglio di una linea tecnicamente superiore alla quale nessuno piace stare accanto. La nostra opinione al riguardo è semplice: se la persona in servizio non riesce a capire cosa sta facendo la macchina, la macchina non è finita. Per una panoramica più ampia su come interagiscono queste scelte, questa guida è disponibile su scegliere la giusta plastificatrice per PVC copre i compromessi in modo più dettagliato.
Mantenere la linea onesta
Le linee di laminazione invecchiano con grazia se glielo permetti. Le modalità di fallimento sono raramente drammatiche; si accumulano come lente derive che nessuno nota finché il cliente non si lamenta.
Guarda tre cose. Innanzitutto, l'uniformità della temperatura sul nastro, verificata con un semplice spostamento anziché con un singolo sensore. In secondo luogo, la condizione del rullo di pressione, poiché un rullo usurato o bombato si manifesta come una differenza di adesione da bordo a centro molto prima che diventi evidente. Terzo, la pulizia del rullo di goffratura, perché i residui si accumulano silenziosamente e poi vengono rilasciati tutti in una volta su un buon rotolo di pellicola.
Oltre a ciò, tieni i registri. Un registro delle impostazioni, dei lotti di pellicola e della qualità dei rulli finiti trasforma la risoluzione dei problemi da semplici congetture a confronti, ed è il singolo miglioramento dell'affidabilità più economico disponibile per qualsiasi impianto.
Una macchina laminatrice per PVC è, in definitiva, un’attrezzatura paziente. Non compie atti eroici; si ripete. Gli impianti che ne traggono il massimo sono quelli che hanno trattato le specifiche come una conversazione di ingegneria piuttosto che un confronto di prezzi, hanno abbinato la linea al flusso di materiale attorno ad essa e poi hanno dato agli operatori una comprensione sufficiente per notare quando qualcosa di piccolo ha iniziato a cambiare. Questo approccio non è affascinante, ma è ciò che separa una linea che dura da quindici anni da una che è fonte di lamentele entro il terzo anno.
Categorie di Prodotto
Novità consigliate

2026-11-12Guida alla macchina di laminazione in PVC: laminazione della pellicola roll-to-roll, passo dopo passo
2026-11-04Goffratrice per laminazione in PVC: come funzionano l'incollaggio, la struttura e la pianificazione della linea
2026-10-26Macchina per goffratura per laminato in PVC: come funzionano l'incollaggio, la struttura e la pianificazione della linea
Prodotti consigliati
La varietà di modelli, per soddisfare le esigenze di sviluppo di varie regioni del mondo.
Inviaci un messaggio adesso!
Link veloci
Prodotti
- Stampante per rotocalco su carta decorativa della serie KL
- Stampante per rotocalco su carta decorativa serie DL
- Stampante per rotocalco su carta decorativa serie HL
- Stampante per rotocalco su carta decorativa serie MG
- Macchina per rivestimento rotocalco di carta decorativa serie LLW
- Stampante per rotocalco su carta decorativa serie BL, CS, JS, CL, JL, EL
- ......
Contattaci
- Phone: +86-13067738802 (Manager Hua)
- Tel: +86-0571-61071715
- Fax: +86-0571-61071706
- Mail: [email protected]
- Add: No.32 Wujiatou, Qingke Village, Jincheng Street, Lin'an District, Hangzhou City, Zhejiang Province
Copyright © Zhejiang Meige Machinery Co., Ltd. All rights reserved.
 Privacy